
 Licença Comercial
Guia Técnico Passo a Passo do Processo de Extrusão de Tubos
A extrusão de tubos é o processo de derreter a resina polimérica e forçá - la a passar por uma matriz moldada para formar um tubo contínuo, depois calibrá - lo, resfriá - lo, puxá - lo e cortá - lo em comprimento. Este método produz tubos de parede sólida, corrugados e perfis a partir de materiais como HDPE e PP para abastecimento de água, drenagem, distribuição de gás e aplicações industriais.
Por que duas linhas de extrusão que processam o mesmo material e usam a mesma matriz às vezes produzem tubos com qualidade completamente diferente? A diferença geralmente se resume ao controle do processo. Os perfis de temperatura, a pressão do derretido, a sincronização do puxador e as taxas de resfriamento devem funcionar juntos com precisão. Um pequeno desajuste cria ondulações, ovalidade ou linhas de solda fracas que rejeitam toda a produção.
Na Qingdao Yongke Machinery, projetamos e colocamos em operação linhas de extrusão para fabricantes de tubos desde 2010. Nosso equipamento produz tubos de DN300mm a DN5000mm usando tanto a tecnologia de extrusão direta quanto a de enrolamento em espiral. Este guia percorre todo o processo de extrusão de tubos para que você possa otimizar sua linha, solucionar problemas comuns e escolher equipamento que atenda aos seus objetivos de produção.
Principais pontos importantes
A extrusão de tubos converte pellets de polímero em tubos contínuos por meio de fusão, conformação, calibração, resfriamento, tração e corte.
Uma linha de extrusão completa inclui sistemas de manipulação de materiais, extrusor, cabeça da matriz, calibração, resfriamento, tração, cortador e empilhamento.
Os parâmetros críticos do processo são a temperatura do cilindro, a pressão do fundido, a abertura da matriz, a velocidade da linha e a taxa de resfriamento.
Defeitos comuns, como ondulações, ovalidade e linhas de solda, se originam em problemas de temperatura, pressão ou sincronização.
O equipamento de extrusão certo depende do material, da faixa de diâmetros, do objetivo de produção e do nível de automação necessário.
Deseja ver esses princípios de extrusão aplicados ao equipamento de produção? Agende uma visita virtual à fábrica com nosso engenheiro de vendas.
O que é o processo de extrusão de tubos?
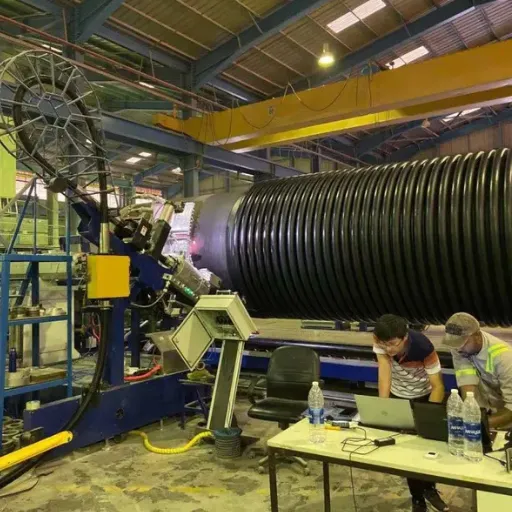
A extrusão de tubos é um processo de fabricação contínuo. A resina de polímero entra em um extrusor, funde e se homogeneiza, flui através de uma matriz circular, assume a forma de um tubo e solidifica em uma linha de resfriamento. O resultado é um tubo contínuo que um cortador secciona em comprimentos padrão ou personalizados.
Este processo difere do moldagem por injeção ou moldagem por sopro porque produz seções longas e uniformes sem costuras ou juntas. É o método dominante para a fabricação de tubos termoplásticos porque oferece:
Altas taxas de produção para corridas de produção longas
Controle consistente da espessura da parede e do diâmetro
Flexibilidade do material em HDPE, PP, PVC e misturas
Baixo custo de mão-de-obra por metro uma vez que a linha esteja em funcionamento
Fácil integração de material reciclado por meio de co-extrusão
Quando Ahmed atualizou sua fábrica de tubos no Cairo em 2023, ele passou da extrusão em lote para uma linha contínua de rosca simples. Sua produção por turno dobrou, mas logo percebeu variações periódicas na espessura da parede. A causa raiz foi a flutuação da velocidade do arrastador causada por correias de caterpillar desgastadas. Substituir a unidade de arrastador estabilizou a linha e reduziu sua taxa de rejeito de 8% para menos de 2%. A lição ficou clara: a extrusão recompensa a atenção a cada subsistema, não apenas ao extrusor.
Tipos de tubos produzidos por extrusão
Diferentes configurações de matriz e calibração produzem diferentes tipos de tubos:
Tubos de parede sólida: Espessura de parede uniforme para aplicações de água, gás e pressão industrial
Tubos corrugados de parede única: Tubos leves e flexíveis para drenagem e proteção de cabos
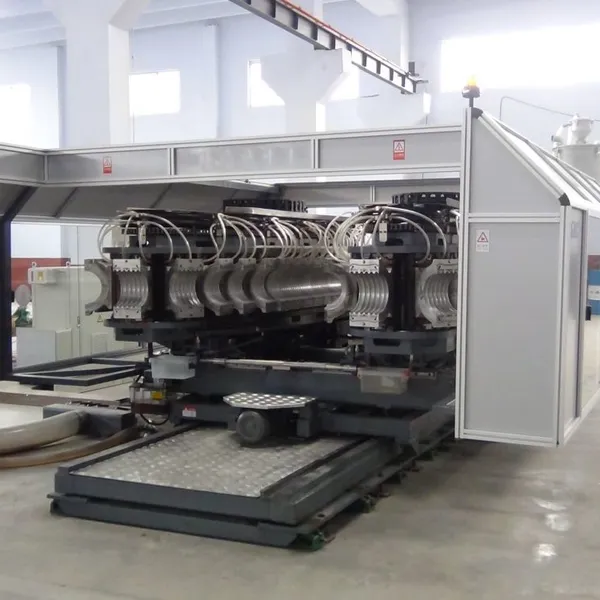
Tubos corrugados de parede dupla: Boquilha interna lisa com parede externa estruturada para esgoto e drenagem
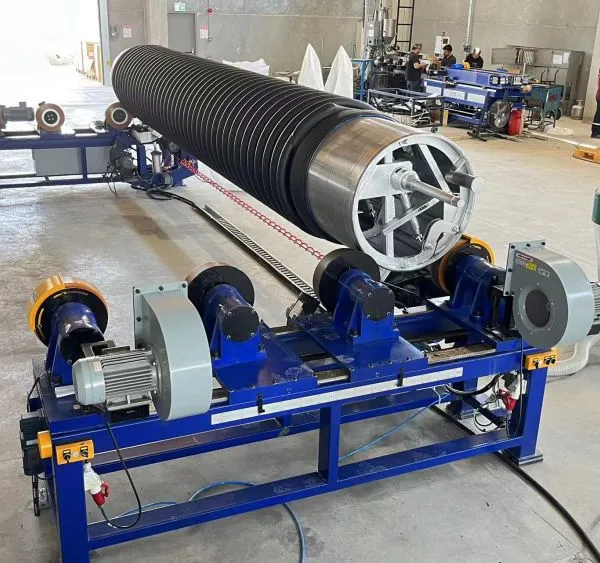
Tubos de perfil espiral: Tubos de parede estrutural feitos por enrolamento de uma tira de perfil extrudado para diâmetros grandes
Cada tipo usa variações do mesmo processo de extrusão central. Para aplicações de drenagem e proteção de cabos, linhas de extrusão de tubos corrugados de PP de alta velocidade produzem tubos corrugados com eficiência. O equipamento varia de pequenas linhas de laboratório a sistemas industriais que produzem tubos com vários metros de diâmetro.
Tubos finais para projetos municipais e industriais devem estar em conformidade com padrões internacionais, como EN 13476, ASTM F894 e ISO 21138.
Componentes da Linha de Extrusão de Tubos
Uma linha de extrusão de tubos completa é um sistema integrado. Cada componente afeta os outros, portanto, os compradores devem avaliar toda a linha em vez de se concentrar apenas no extrusor.
Sistema de Manuseio de Materiais
O sistema de manuseio de materiais alimenta a resina ao extrusor de forma consistente. Elementos-chave incluem:
Silos ou armazenamento em volume para resina virgem
Funil de secagem para remover a umidade antes da extrusão
Misturador para misturar o material virgem com masterbatch, estabilizadores UV ou material reciclado
Carregador a vácuo que transfere o material para o funil do extrusor
Detector ou separador de metais para proteger a rosca e o cilindro
O controle da umidade é crítico. Mesmo pequenas quantidades de água no HDPE ou PP podem causar bolhas, rugosidade da superfície e redução da resistência mecânica.
Extrusor de Rosca Única
O extrusor funde e pressuriza o polímero. Especificações importantes incluem:
Diametro do parafuso: Os tamanhos comuns variam de 45mm para tubos pequenos até 150mm ou mais para linhas de grande diâmetro
Razão L/D: Normalmente de 25:1 a 33:1 para a extrusão de tubos de poliolefina
Zonas do cilindro: Múltiplas zonas de aquecimento e resfriamento ao longo do cilindro controlam a progressão da fusão
Sistema de acionamento: Motor CA com caixa de engrenagens fornece controle de torque e velocidade
Troca de peneira: Filtra contaminantes e permite a troca da peneira sem parar a produção
O projeto do parafuso deve corresponder ao material. O HDPE usa uma geometria de parafuso diferente do que o PP porque os materiais têm viscosidade de fusão e comportamento térmico diferentes. Além disso, cargas abrasivas ou alto teor de material reciclado podem exigir revestimentos ou materiais especializados para o parafuso.
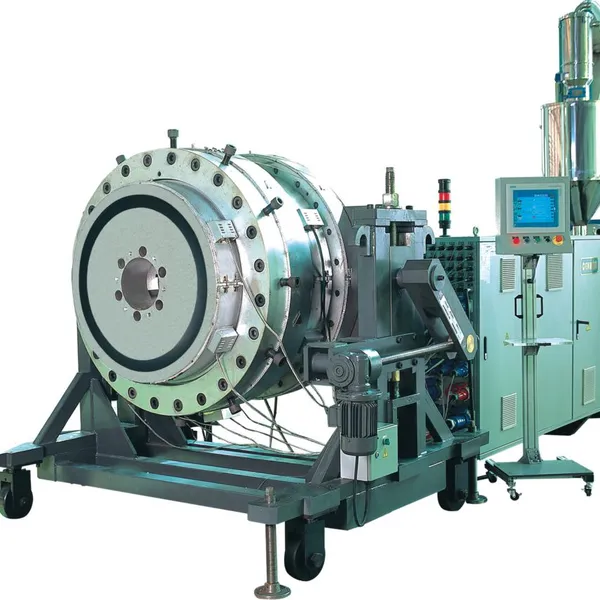
Cabeça da matriz
A cabeça da matriz forma o polímero fundido em um tubo. Para a extrusão de tubos, o projeto mais comum é a matriz de mandril espiral. Ela distribui o material fundido uniformemente ao redor da circunferência para eliminar as linhas de solda que enfraquecem o tubo.
Principais parâmetros da matriz:
Espaço da matriz: Define a espessura da parede
Projeto do mandril: Determina o diâmetro interno e a distribuição do material fundido
Zonas de aquecimento: Mantêm o material fundido na temperatura correta ao passar pela matriz
Lábios ajustáveis: Permitem o ajuste fino da espessura da parede durante a produção
As matrizes modernas incluem recursos de troca rápida que reduzem o tempo de troca entre os tamanhos de tubo.
Sistema de calibração e resfriamento
Depois de sair da matriz, o tubo quente deve ser mantido nas dimensões exatas enquanto se resfria. Os sistemas comuns incluem:
Tanque de calibração a vácuo: Utiliza vácuo externo para puxar o tubo contra um tubo calibrador enquanto a água de resfriamento circula
Calibração por pressão: Utiliza pressão de ar interna para manter o tubo contra um calibrador externo
Tanques de resfriamento por spray: Seções de resfriamento adicionais que trazem o tubo para a temperatura de manipulação
O resfriamento deve ser controlado. Muito rápido cria tensão interna e deformação. Por outro lado, muito lento limita a produção e aumenta os custos. Tanques de resfriamento de várias seções com controle de temperatura independente oferecem o melhor equilíbrio.
Unidade de Tração
A unidade de tração puxa o tubo a uma velocidade constante sincronizada com a saída da extrusora. Os tipos incluem:
Unidade de tração tipo caterpillar: Usa correias de borracha ou metal para a maioria dos tamanhos de tubo
Unidade de tração com rolos: Para tubos muito grandes ou lisos
Unidade de tração com correia: Para tubos flexíveis de diâmetro pequeno
A velocidade da unidade de tração afeta diretamente a espessura da parede. Se a unidade de tração funcionar mais rápido do que a saída da extrusora, a parede fica mais fina. Se funcionar mais lento, a parede fica mais espessa e o tubo pode se dobrar.
Cortador e Empilhador
O cortador corta o tubo no comprimento desejado sem parar a linha. Os cortadores comuns incluem:
Serra de corte voador: Corta enquanto o tubo se move
Cortador planetário: Para tubos de diâmetro grande
Cortador guilhotina: Para diâmetros menores
O empilhador ou enrolador organiza os tubos acabados para inspeção e envio. Empilhadores automatizados reduzem a mão - de - obra e evitam danos à superfície.
O vídeo abaixo mostra como esses componentes funcionam juntos em uma linha de extrusão contínua de tubos. Substitua YONGKE_VIDEO_ID pelo ID real do vídeo antes de publicar.
Deseja configurar uma linha de extrusão para o diâmetro e o material do seu tubo? Explore as especificações da nossa máquina de tubos de perfil espiral de HDPE.
Processo de Extrusão de Tubos Passo a Passo
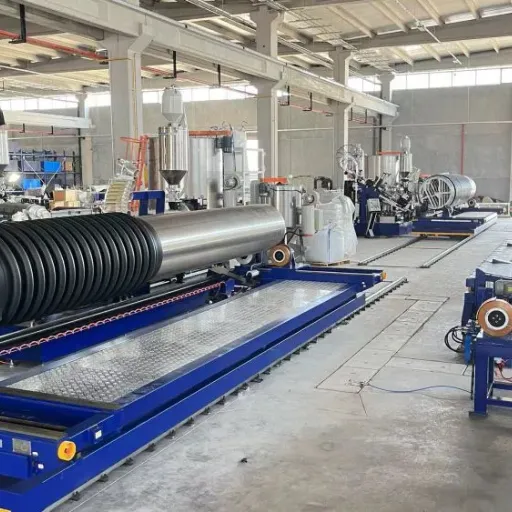
Compreender a sequência ajuda os operadores a solucionar problemas e otimizar a produção.
Passo 1: Preparação do Material
Os operadores carregam a resina no sistema de secagem e mistura. Pelotas virgens podem ser misturadas com material reciclado, concentrado de cor ou aditivos, como negro de fumo para resistência à radiação UV. A mistura deve ser homogênea para evitar manchas de cor ou variações de propriedades.
A temperatura e o tempo de secagem dependem do material. O HDPE é menos higroscópico do que alguns polímeros, mas misturas recicladas e certos aditivos podem exigir pré - secagem.
Passo 2: Fusão e Homogeneização
A rosca da extrusora transporta a resina da zona de alimentação através das zonas de compressão e dosagem. Os aquecedores do cilindro aumentam a temperatura gradualmente. O cisalhamento da rosca também contribui com calor. O objetivo é obter um derretimento uniforme à temperatura e pressão corretas.
As temperaturas típicas de processamento do HDPE variam de 180°C a 220°C, dependendo do grau. O PP funciona a temperaturas mais altas, normalmente de 200°C a 240°C. Os operadores monitoram a temperatura e a pressão do derretimento na entrada da matriz.
Passo 3: Moldagem através da Matriz
O polímero fundido entra na cabeça da matriz e flui ao redor do mandril. O design do mandril espiral força o derretimento para fora através de canais helicoidais, criando uma distribuição uniforme. A abertura da matriz determina a espessura inicial da parede.
A temperatura da matriz deve ser estável. Pontos frios causam solidificação precoce e defeitos de superfície. Pontos quentes degradam o polímero e reduzem as propriedades mecânicas.
Passo 4: Calibração e Resfriamento Inicial
O tubo quente entra no tubo de calibração imediatamente após a matriz. O vácuo puxa a superfície externa contra o tubo enquanto a água de resfriamento remove o calor. Esta fase define o diâmetro externo e a redondeza.
O comprimento do tubo de calibração e a temperatura da água de resfriamento dependem do tamanho e do material do tubo. Tubos maiores precisam de calibração mais longa e resfriamento mais lento para evitar tensões internas.
Passo 5: Resfriamento secundário
Após a calibração, o tubo passa por tanques de resfriamento adicionais. O resfriamento por spray ou imersão traz o tubo a uma temperatura em que pode ser manipulado sem deformação. O comprimento do resfriamento afeta a velocidade máxima da linha.
Passo 6: Tração e corte
A unidade de tração puxa o tubo a uma velocidade controlada. O cortador é ativado em comprimentos pré-definidos. As serras de corte voador cortam o tubo enquanto ele se move, para que a produção continue sem interrupção.
Passo 7: Inspeção e empilhamento
Os operadores inspecionam os comprimentos cortados em relação ao diâmetro, espessura da parede, qualidade da superfície e retilinearidade. Os tubos aprovados são levados para o empilhador ou enrolador. As peças rejeitadas são recicladas ou descartadas de acordo com os procedimentos de qualidade.
Parâmetros-chave do processo de extrusão de tubos
A extrusão bem-sucedida depende do controle de vários parâmetros inter-relacionados.
Perfil de temperatura
As temperaturas do cilindro e da matriz devem ser ajustadas para o material específico. O padrão geral começa mais frio na zona de alimentação e aumenta em direção à matriz. Superaquecimento causa degradação, descoloração e redução da resistência. Aquecimento insuficiente produz partículas não fundidas e acabamento superficial ruim.
Quando a equipe de Maria em São Paulo trocou do PE80 para o PE100 em um contrato de abastecimento de água, eles mantiveram o mesmo perfil de temperatura. O PE100 de maior viscosidade não fundiu completamente, causando listras e pontos fracos. Aumentar as zonas de medição e da matriz em 10°C resolveu o problema e restaurou a qualidade do produto.
Pressão do material fundido
A pressão do material fundido na matriz indica o quão bem o material está se fundindo e fluindo. Baixa pressão pode significar alimentação insuficiente ou rosca/cilindro desgastados. Alta pressão pode indicar um pacote de tela bloqueado, matriz fria ou projeto de matriz incorreto.
Velocidade da linha e sincronização do arrasto
A saída do extrusor e a velocidade do arrasto devem corresponder. Erros de sincronização causam variação na espessura da parede, alongamento ou dobramento do tubo. Linhas modernas usam controle em malha fechada para manter a relação automaticamente.
Taxa de Resfriamento
A taxa de resfriamento afeta a cristalinidade, o stress interno e a estabilidade dimensional. O resfriamento rápido aumenta a produtividade, mas pode bloquear o stress que causa deformação ou redução da resistência ao impacto. O resfriamento mais lento melhora a qualidade, mas limita a produção.
Espaço da Matriz e Centramento
O espaço da matriz deve ser uniforme ao redor da circunferência. O centramento excêntrico produz tubos com espessura de parede irregular. Os operadores usam calibres de folga e sensores ultrassônicos de espessura de parede para verificar e ajustar o espaço.
Desafios e Soluções Comuns na Extrusão de Tubos
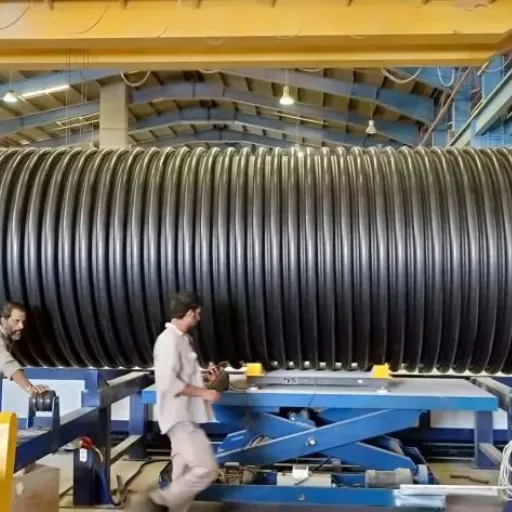
Até operadores experientes encontram defeitos. Aqui estão os problemas mais comuns e suas causas típicas.
| Defeito | Causa Provável | Solução |
|---|---|---|
| Variação de Espessura da Parede | Espaço da matriz irregular ou flutuação da velocidade de arrasto | Centrar a matriz, verificar as correias e o motor de arrasto |
| Ripple na Superfície ou Aspecto de Peixe Tubarão | Fractura do derretido devido a cisalhamento excessivo ou temperatura baixa da matriz | Aumente a temperatura da matriz, reduza a produção ou modifique o design da matriz |
| Ovalidade | Vácuo insuficiente ou resfriamento irregular | Aumente o vácuo, equilibre o fluxo da água de resfriamento |
| Linhas de solda internas | Design inadequado do mandril ou temperatura de fusão baixa | Use uma matriz de mandril espiral, aumente a temperatura de fusão |
| Bolhas ou vazios | Umidade ou ar retido | Seque o material, faça a ventilação da extrusora, verifique o design da garganta de alimentação |
| Descoloração ou degradação | Sobrecaloramento ou tempo de residência longo | Reduza as temperaturas do cilindro, aumente a velocidade da rosca, limpe a matriz |
Quando um produtor no Vietnã começou a notar ondulações na superfície de tubos de PEAD DN110mm, a primeira suposição foi o desgaste da matriz. Depois de verificar as temperaturas, a causa real foi que uma zona da matriz estava ajustada 15°C muito baixa. Aumentando a temperatura, as ondulações foram eliminadas sem alterar a matriz. Este exemplo mostra por que as temperaturas devem ser verificadas antes de substituir o hardware.
Materiais Usados na Extrusão de Tubos
A seleção de materiais determina os parâmetros de processamento e o desempenho final do uso.
Polietileno de Alta Densidade (HDPE)
O HDPE é o material mais comum para extrusão de tubos. As classes PE80 e PE100 dominam a distribuição de água e gás. O HDPE oferece:
Excelente resistência química
Boa tenacidade e flexibilidade
Fortes características de soldagem por fusão
Longa vida útil em aplicações enterradas
O HDPE é extrudido a temperaturas mais baixas do que o PP e tolera algumas variações no processamento.
Polipropileno (PP)
O PP oferece maior rigidez e resistência à temperatura do que o HDPE. É comum em aplicações de drenagem, efluentes industriais e água quente. As classes PP-HM permitem paredes mais finas com rigidez equivalente.
O PP requer um controle mais rigoroso da temperatura e é mais sensível à oxidação. Portanto, pacotes de estabilização adequados são essenciais para o desempenho a longo prazo.
Co-extrusão e Material Reciclado
A coextrusão usa vários extrusores para criar tubos multicamadas. Um projeto comum coloca material virgem na camada estrutural interna e material reciclado nas camadas externas. Isso reduz o custo enquanto mantém o desempenho para aplicações sem pressão.
Na Qingdao Yongke Machinery, nossos sistemas de coextrusão podem processar até 80% de HDPE ou PP reciclado nas camadas externas. Isso atende tanto aos requisitos de otimização de custos quanto aos de sustentabilidade para projetos municipais.
Selecionando Equipamento de Extrusão de Tubos
Escolher a linha de extrusão certa requer combinar as capacidades do equipamento com os requisitos de produção.
Defina Sua Gama de Produtos
Comece com os diâmetros dos tubos, espessuras das paredes e materiais que planeja produzir. Uma linha otimizada para tubos de água DN200mm não produzirá eficientemente tubos de drenagem DN1200mm. Considere tanto as necessidades atuais quanto a provável expansão futura.
Avalie a Saída do Extrusor
O tamanho do extrusor determina a saída máxima. Parafusos maiores produzem mais quilogramas por hora, mas custam mais e consomem mais energia. Combine a capacidade do extrusor com a saída alvo em vez de dimensioná-lo excessivamente.
Verifique a integração do downstream
A caixa de calibração, o comprimento de resfriamento, o puxador e o cortador devem suportar o maior diâmetro de tubo que você produz. Equipamentos downstream com dimensões insuficientes se tornam o gargalo de produção, mesmo se a extrusora tiver capacidade.
Considere o nível de automação
Linhas controladas por PLC com interfaces HMI oferecem:
Armazenamento de receitas para diferentes produtos
Monitoramento em tempo real de temperatura e pressão
Controle automático de diâmetro e espessura da parede
Registro de produção e diagnóstico remoto
Um nível mais alto de automação reduz a dependência do operador e melhora a consistência.
Suporte pós-venda
Um fornecedor confiável oferece supervisão de instalação, treinamento de operadores, peças de reposição e suporte técnico remoto. Na Qingdao Yongke Machinery, incluímos documentação técnica e treinamento em vídeo com cada linha.
Perguntas frequentes sobre o processo de extrusão de tubos
O que é o processo de extrusão de tubos?
A extrusão de tubos é um processo de fabricação contínuo que derrete a resina de polímero, a molda através de uma matriz circular, a calibra e resfria, depois a puxa e a corta em comprimento. Produz tubos de parede sólida, corrugados e perfis a partir de materiais como HDPE e PP.
Quais são os principais componentes de uma linha de extrusão de tubos?
Os principais componentes são o sistema de manipulação de materiais, extrusor de rosca simples, cabeça da matriz, tanque de calibração, tanques de resfriamento, unidade de tração, cortador e empilhador ou enrolador.
Qual temperatura é usada para a extrusão de tubos de HDPE?
A extrusão de tubos de HDPE geralmente usa temperaturas do cilindro e da matriz entre 180°C e 220°C, dependendo do grau da resina e do tamanho do tubo.
O que causa variação na espessura da parede do tubo extrudado?
A variação na espessura da parede geralmente vem de um espaço irregular da matriz, correias de tração desgastadas, erros de sincronização de velocidade ou pressão de fusão instável.
Como funciona a calibração por vácuo na extrusão de tubos?
A calibração por vácuo puxa o tubo quente contra um tubo de dimensionamento resfriado usando vácuo externo. Isso mantém o diâmetro externo e a redondância enquanto o tubo se solidifica.
As linhas de extrusão de canos podem usar plástico reciclado?
Sim. As linhas de co-extrusão podem usar HDPE ou PP reciclados nas camadas externas, mantendo uma camada interna virgem para a integridade estrutural. Alguns sistemas processam até 80% de conteúdo reciclado.
Conclusão
O processo de extrusão de tubos transforma o polímero bruto nos tubos que transportam água, gás, esgoto e fluidos industriais em todo o mundo. O sucesso depende da compreensão de cada etapa, desde a preparação do material até o corte, e do controle dos parâmetros que afetam a qualidade da mistura fundida, as dimensões e as propriedades mecânicas.
Pontos-chave deste guia:
Uma linha de extrusão completa integra sistemas de manipulação de materiais, extrusor, matriz, calibração, resfriamento, arrasto e corte.
A temperatura, a pressão, a velocidade da linha e a taxa de resfriamento devem ser controladas juntas para garantir uma qualidade consistente.
Defeitos comuns geralmente se originam em parâmetros específicos do processo, em vez de problemas misteriosos da máquina.
A seleção de material entre HDPE e PP afeta as temperaturas de processamento e o desempenho final do uso.
A seleção do equipamento deve corresponder ao seu intervalo de diâmetro, ao objetivo de produção, à estratégia de material e às necessidades de automação.
Na Qingdao Yongke Machinery, projetamos linhas de produção completas de extrusão de tubos e tubos com perfil espiral para fabricantes em todo o mundo. Se você precisar de uma linha para tubos corrugados de pequeno diâmetro ou tubos de parede estrutural de grande diâmetro, nossa equipe trabalha com você para configurar a solução certa.
Publicado recentemente
-
Qingdao Yongke Machinery: Equipamento completo de tubos espirais de Qingdao, China.
1 de setembro de 2026Escolher um fornecedor de máquinas para a produção de tubos de plástico de grande diâmetro é uma decisão de longo prazo, pois a li Ler mais
-
Controle de Qualidade na Fabricação de Máquinas de Tubos Espirais
31 de agosto de 2026Um comprador na América do Sul, há algum tempo, recebeu uma linha de enrolamento que parecia completa na superfície, mas sofreu de Ler mais
-
Tubo Espiral para Redes de Esgoto e Drenagem: Notas de Produção
28 de agosto de 2026Um contratante municipal na Europa Oriental há algum tempo recebeu tubo de esgoto enrolado em espiral que parecia impecável na lin Ler mais

Contate-nos
Produtos recomendados
-
 Máquina de revestimento de fibra de vidro CIPPNegociávelMOQ: 1 Set
-
Máquina de tanques enrolados helicoidalmente em HDPEUS$ 10MOQ: 1 Set
-
Máquina de revestimento de vidro CIPPNegociávelMOQ: 1 Set
-
Máquina de fabricação de revestimento de feltro CIPPNegociávelMOQ: 1 Set
-
Máquina para fabricação de tubos de parede estruturada de HDPE de grande diâmetro para captação e descarga marítimaNegociávelMOQ: 1 Set
-
Máquina de fabricação de revestimento de fibra de vidro UV-CIPPUS$ 1000 - 110000MOQ: 10 Meters
-
Máquina de extrusão de tubos HDPE / Linha de produção de tubos de PE com alta produçãoNegociávelMOQ: 1 Set
-
Linha de produção de mangueira de revestimento de fibra de vidro UV-CIPPUS$ 1000 - 110000MOQ: 1 Set
-
Máquina de tubos de parede estruturada em espiral de HDPENegociávelMOQ: 1 Set
-
Máquina de tubos em espiral de HDPENegociávelMOQ: 1 Set
-
Máquina de tanque em espiral de HDPENegociávelMOQ: 1 Set
-
Krah Pipe MachineNegociávelMOQ: 1 Set
-
Máquina de extrusão e linha de extrusão de tubos de plástico HDPE, PVC e PPRNegociávelMOQ: 1 Set
-
Linha de produção de extrusão de tubos de PVC para dutos elétricos e tubos de abastecimento de águaNegociávelMOQ: 1 Set
-
Linha de extrusão de tubos de cartão corrugado de parede simples em alta demanda com preço competitivoNegociávelMOQ: 1 Set
-
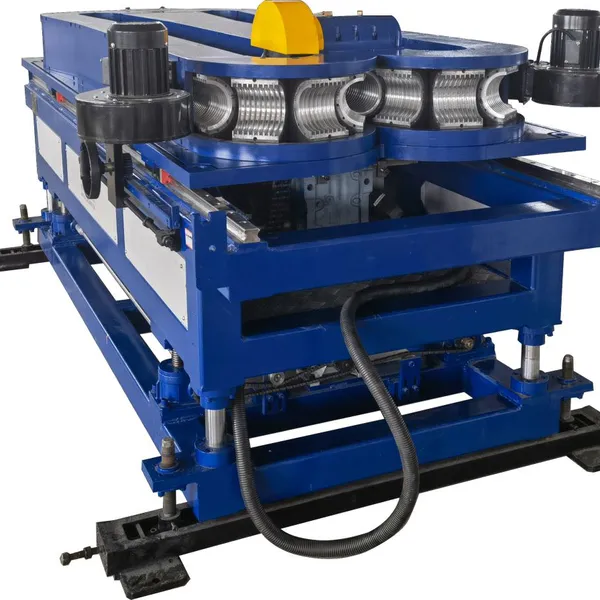
Máquina de tubos de perfil Krah em HDPEUS$ 10000MOQ: 1 Set
-
Máquina de perfuração de furos CNC para tanques de plásticoUS$ 10000MOQ: 1 Set
-
Linha de extrusão de tubos corrugados de parede duplaNegociávelMOQ: 1 Set
-
Linha de extrusão de tubos corrugados de parede simplesNegociávelMOQ: 1 Set
-
Máquina de fabricação de tubos revestidores CIPP de inversãoNegociávelMOQ: 1 Set