
 Gewerbeerlaubnis
Krah Machine vs. herkömmliche Extrusion: Welche Rohrherstellmethode passt?
Ein Händler in Osteuropa hat einmal ein Budget zwischen zwei Produktionsideen aufgeteilt, ohne abzuwägen, wie gut jede Idee zu seinem Auftragsbuch passte. Er hat Klein-Durchmesser-Handelspipe auf einer zu großen Wickelanlage produziert und bei langsamen Zyklen Geld verloren.
Ein Nachbar hat dasselbe Produkt auf einer einfachen Extrusionsanlage mit der dreifachen Durchsatzleistung hergestellt. Der Fehler bestand darin, die Krah-Methode und die herkömmliche Extrusion als austauschbar zu betrachten, was sie nicht sind.
Dieser Artikel vergleicht die beiden Ansätze, damit Käufer die Ausrüstung mit der Arbeit, die sie tatsächlich leisten soll, in Übereinstimmung bringen können. Die richtige Wahl hängt vom Durchmesser, der Menge und dem Team, das die Produktion betreibt, ab, nicht davon, welche Maschine fortschrittlicher klingt.
1. Wie die herkömmliche Extrusion Rohre herstellt
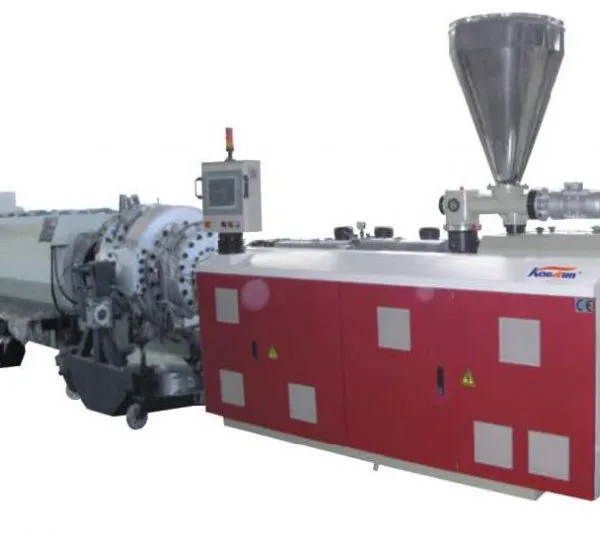
Die herkömmliche Rohrextrusion schmilzt Polymer und presst es durch eine stationäre Düse, um ein kontinuierliches Rohr zu formen. Die Düse, nicht der Produktionsbetrieb, bestimmt den Durchmesser, was den Prozess intuitiv bedienbar macht.
Dies ist eine reife, schnelle und wirtschaftliche Methode, um Massivwand- und gewellte Rohre bis zu einer mäßigen Größe herzustellen. Für Durchmesser bis ungefähr DN1200 schneidet eine gut abgestimmte Extrusionsanlage in Bezug auf Lineargeschwindigkeit und Einfachheit besser ab als eine Wickelanlage.
Weniger bewegliche Teile bedeuten weniger Dinge, die kaputtgehen können, und eine kürzere Einarbeitungszeit für neue Betreiber. Qingdao Yongke Machinery empfiehlt immer noch die Direktextrusion für Betriebe, die sich auf kleine bis mittlere Durchmesser konzentrieren, bei denen die Menge priorisiert wird.
Die Beschränkung ist physikalisch. Jenseits eines bestimmten Durchmessers werden die Matrize und das Kühlsystem massiv, und der Schmelzdruck ist schwer zu kontrollieren. Genau hier findet die Wickelmethode ihren Platz in einem Herstellerplan.
2. Wie eine Krah-Wickelanlage Rohre herstellt
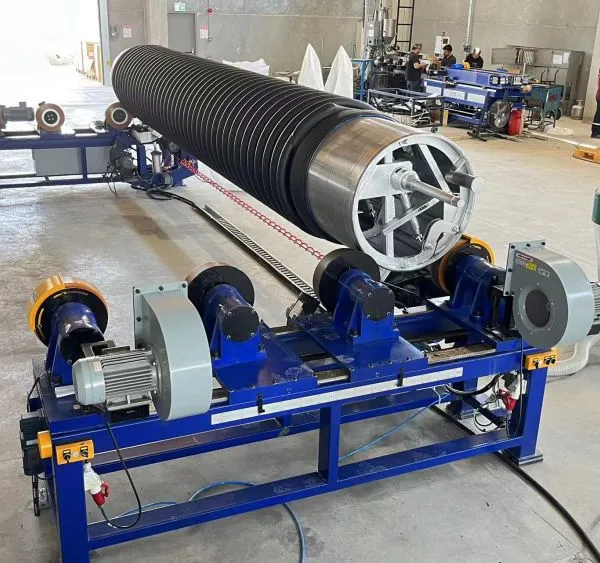
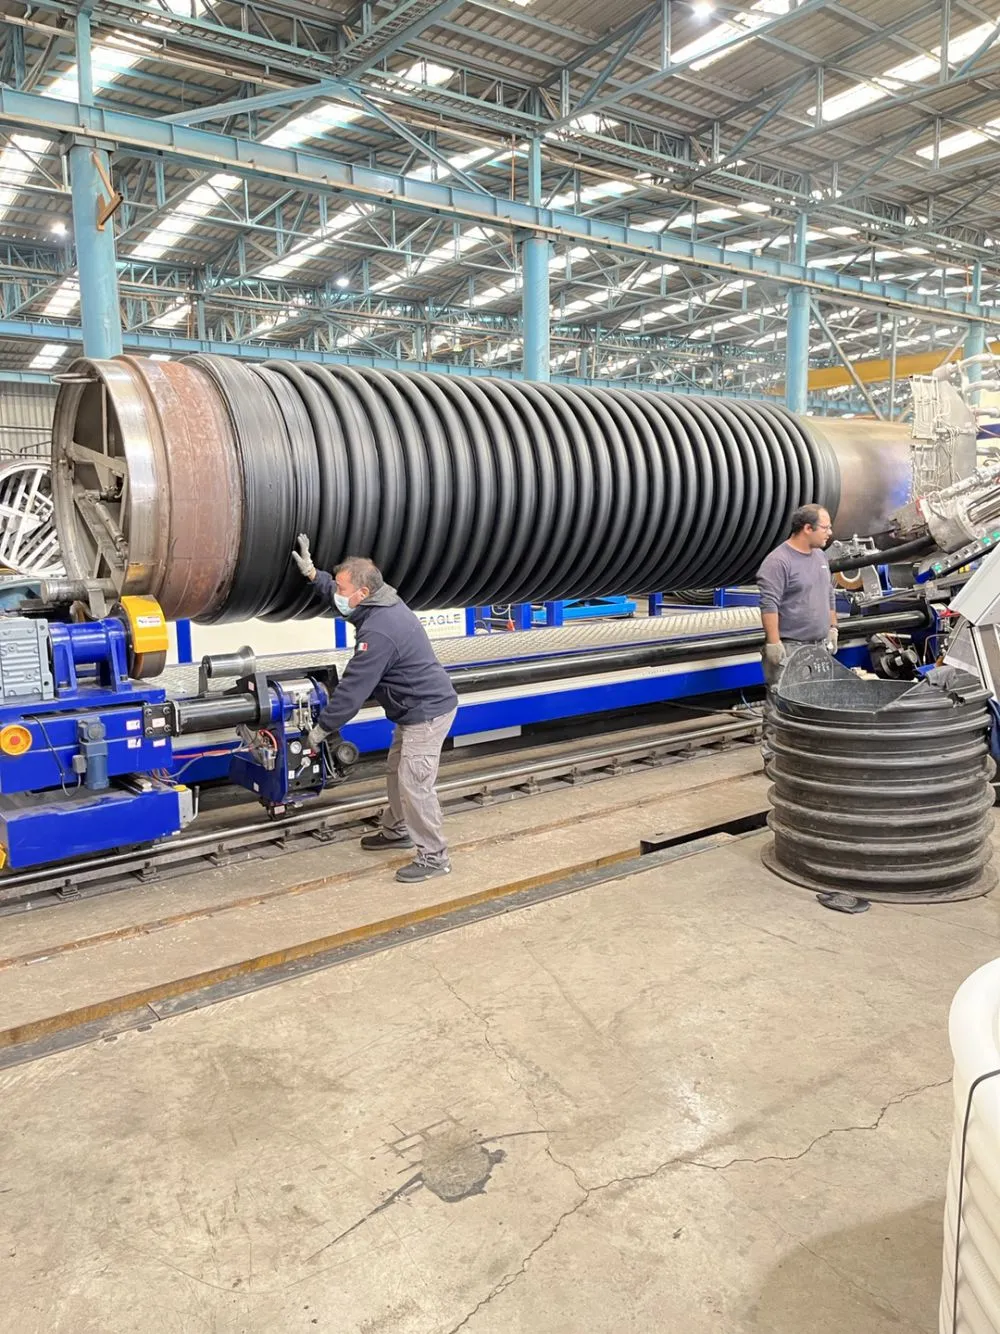
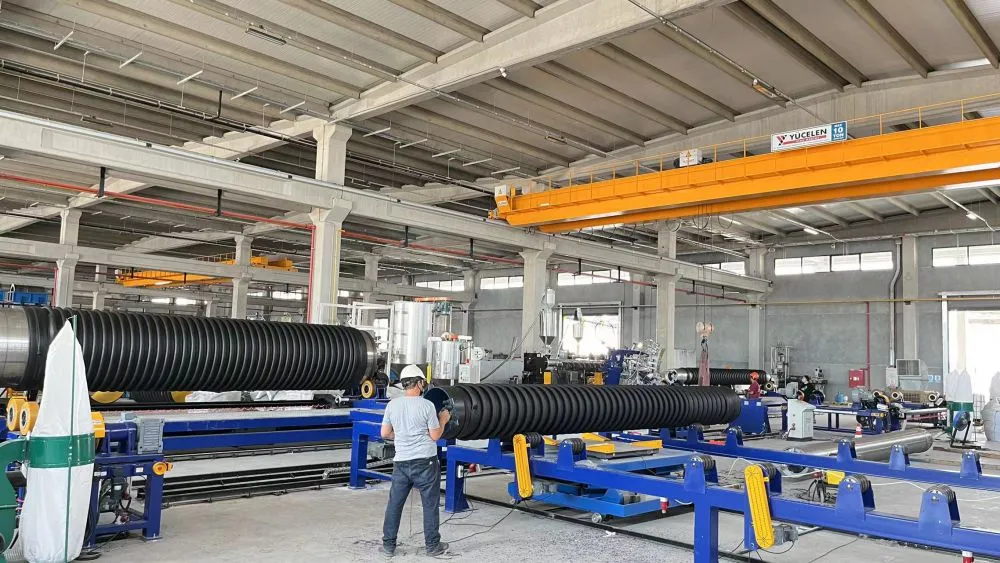
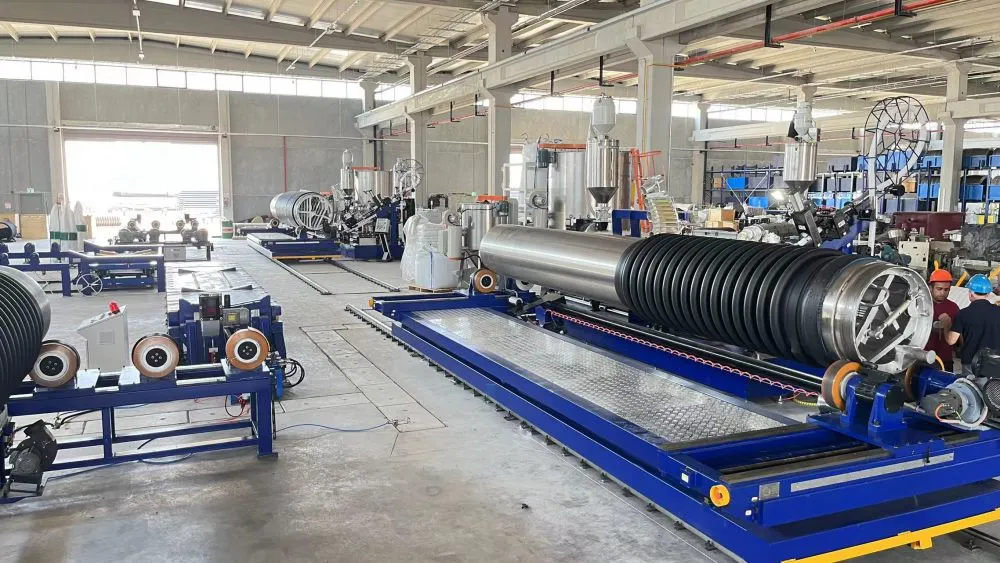
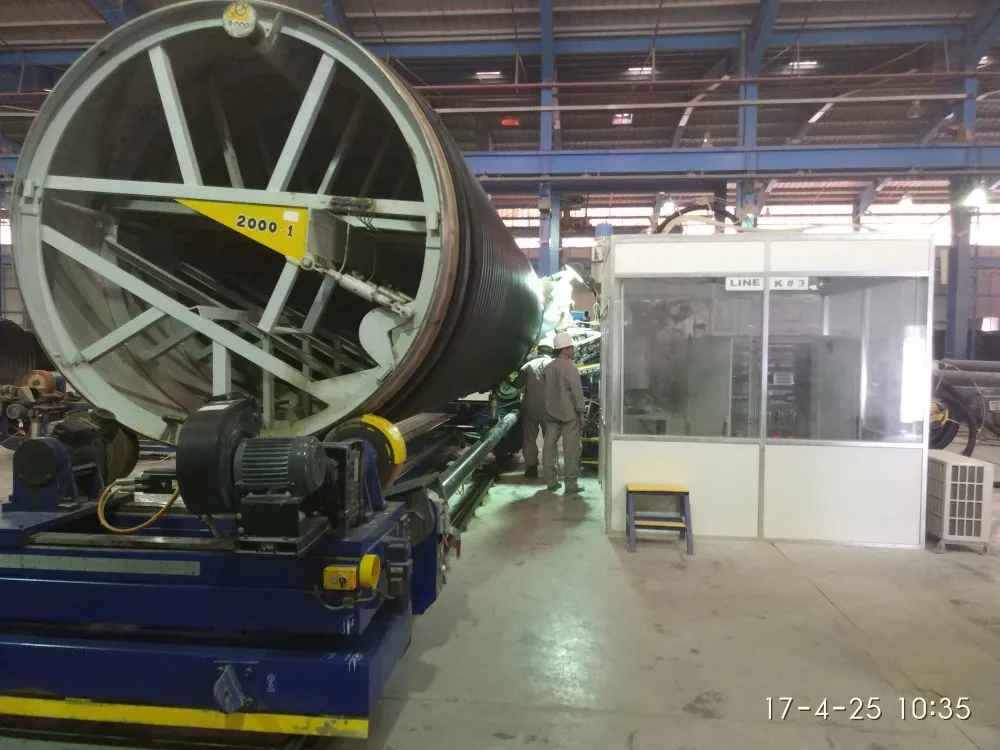
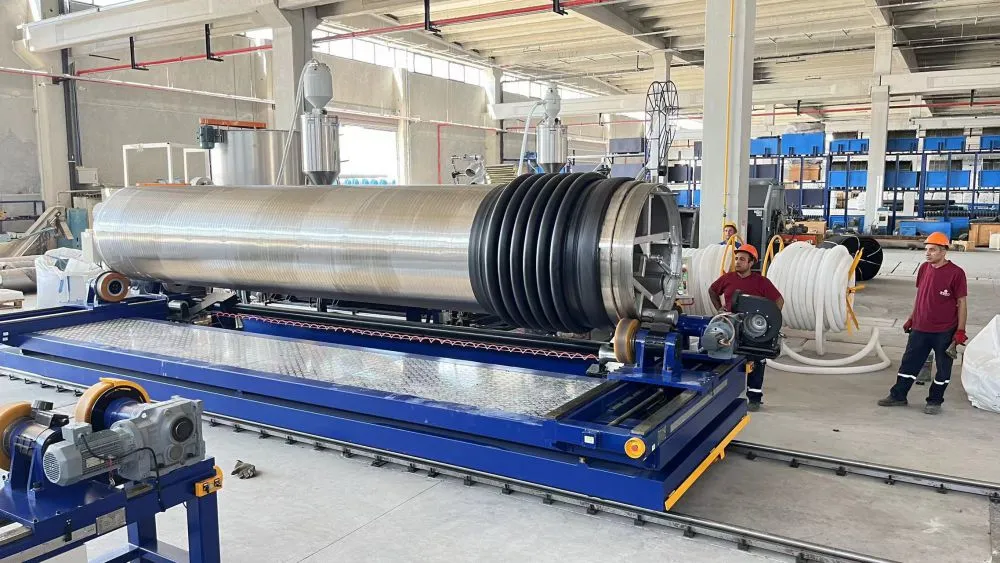
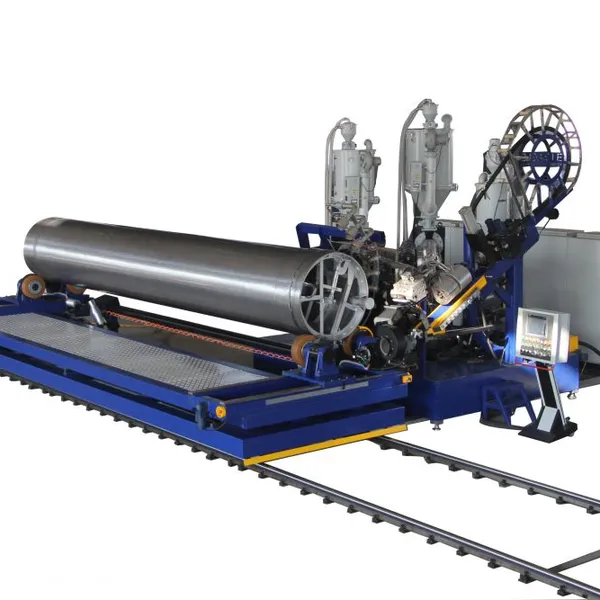
Eine Krah-Rohrmaschine extrudiert einen geformten Profilstreifen und wickelt ihn spiralförmig auf einen rotierenden Dorn, wobei jede Windung mit der vorherigen verschmolzen wird. Der Durchmesser wird durch den Dorn festgelegt, sodass eine Anlage einen sehr breiten Bereich abdeckt, ohne die Matrizen auszutauschen.
Die Wand ist strukturiert und nicht massiv, was bei großen Größen Material spart. Ein doppelwandiges Profil kann eine hohe Ringsteifigkeit erreichen, während das Gewicht für den Transport und die Installation vor Ort beherrschbar bleibt.
Der Preis ist die Komplexität. Der Wickelkopf, der Dorn und die Schmelzkontrolle müssen synchron bleiben, und die Betreiber benötigen mehr Schulung als eine einfache Extrusionsmannschaft, bevor die Produktion stabilisiert wird.
Yongke Machinery baut Anlagen von DN300 bis DN5000 unter Anwendung dieses Prinzips, die sowohl für die Rohr- als auch für die Tankproduktion auf einer Ebene eingesetzt werden können. Diese Flexibilität auf einer Ebene ist der Hauptgrund, warum Käufer die zusätzliche Komplexität akzeptieren.
3. Vergleich der Durchmesser- und Wandbauweise
Die folgende Tabelle fasst zusammen, wo jede Methode auf dem Spektrum von Durchmesser und Wandstruktur liegt, das Käufer vor dem Anfordern eines Angebots verstehen müssen.
| Faktor | Konventionelle Extrusion | Krah-Wickelverfahren |
|---|---|---|
| Praktischer Durchmesser | Bis ca. DN1200 | DN300 - DN5000 |
| Wandtyp | Massen oder gewellt | Strukturwand, ein- oder doppelschichtig |
| Durchmesseränderung | Neues Werkzeug erforderlich | Wechsel des Dornes |
| Ringsteifigkeit | Begrenzt durch die Dicke | Über das Profil konstruiert |
Für eine Anlage, die nur für geringe Entwässerung und Abflüsse eingesetzt wird, gewinnt die Extrusionsmaschine in Bezug auf Kosten und Umstellgeschwindigkeit. Für Anlagen, die für Hauptentwässerungssysteme, Speichertanks und große Rohrleitungen eingesetzt werden, ist das Wickelverfahren oft die einzige praktikable Lösung.
Qingdao Yongke Machinery hilft Käufern, vor dem Angebot die passende Methode für ihren Durchmesserbereich zu ermitteln. Das Ziel ist es, zu vermeiden, für Kapazitäten zu bezahlen, die in den nächsten Jahren im Auftragsbuch nicht genutzt werden.
4. Durchsatz und Kosten pro Meter
Bei kleinen Durchmessern liefert die Extrusion pro Schicht mehr Meter bei geringerer Energieverbrauch pro Meter. Die Anlage ist einfacher, der Anfahrvorgang ist schneller und das Abfallmaterial kann einfacher direkt im Prozess recycelt werden, ohne dass es einer speziellen Behandlung bedarf.
Diese Vorteile summieren sich bei der Massenproduktion von Standardprodukten, bei der der Gewinn im Durchsatz liegt. Bei großen Durchmessern kehrt sich der Vergleich zugunsten der Wickelanlage um.
Eine extrudierte massive Wand mit DN3000 wäre schwer und würde langsam abkühlen, während eine gewickelte Strukturwand weniger Harz verbraucht und mit einer gleichmäßigeren Geschwindigkeit hergestellt werden kann. Unser Team beobachtet in der Regel, dass das Wickelverfahren ab ungefähr DN1500 wettbewerbsfähig wird, wenn die Materialeinsparungen berücksichtigt werden.
Käufer sollten die Kosten pro Meter für ihre tatsächliche Mischung von Durchmessern berechnen, nicht für eine einzelne Größe, denn eine Anlage, die nach der falschen Methode dimensioniert ist, kann die Margen bei jeder Bestellung, die sie verarbeitet, schmälern.
5. Materialflexibilität und Qualitätskontrolle
Beide Methoden verarbeiten HDPE und PP, aber das Wickeln bietet mehr Freiheit bei der Wandgestaltung. Durch die Änderung der Profilform kann dasselbe Harz verschiedene Steifigkeitsklassen erzielen, ohne dass die Dicke geändert werden muss, was verschiedene Kundenanforderungen unterstützt.
Die Extrusionsqualität hängt von der Gleichverteilung im Werkzeug und der gleichmäßigen Kühlung ab, was nach Jahrzehnten der Anwendung gut verstanden wird. Die Wickelqualität hängt von der gleichmäßigen Verschmelzung an der Naht ab, was eine stabile Temperaturkontrolle während der gesamten Schicht erfordert.
Qingdao Yongke Machinery ausstattet seine Anlagen mit einer PLC-basierten Überwachung, damit die Nahttemperatur während einer Schicht in einem engen Bereich bleibt. Keine der Methoden hat einen inhärenten Qualitätsvorteil, wenn sie von einem kompetenten Team betrieben wird.
Der entscheidende Faktor ist, ob das Werk die für jede Methode erforderliche Kontrolle aufrechterhalten kann. Ein schlecht betriebener Extruder und eine schlecht betriebene Wickelanlage produzieren beide Ausschuss, der den vermeintlichen Vorteil aufzehrt.
6. Fußabdruck, Energieverbrauch und Bedienerskills
Eine herkömmliche Extrusionsanlage ist kompakt und verbraucht eine vorhersagbare Energiemenge, die auf die Schneckengröße skaliert ist. Eine Wickelanlage benötigt mehr Länge für den Dorn und das fertige Rohr, insbesondere bei DN4000 und darüber, wo das Produkt selbst lang ist.
Die Bedienerskills sind der stillschweigende Unterschied zwischen den beiden. Extrusionsmannschaften lernen den Prozess in wenigen Wochen; Wickelmannschaften brauchen Monate, um die Einrichtung des Dorns, die Winkeleinstellung und die Fehlerbehebung bei der Verschweißung unter verschiedenen Bedingungen zu meistern.
Das Unternehmen bietet On-Site-Schulungen im Lieferumfang an, um diese Lücke zu schließen, bevor der Käufer alleine mit der Maschine ist. Betriebe mit begrenzten technischen Mitarbeitern beginnen oft mit Extrusion und fügen die Wickeltechnik erst hinzu, wenn die Nachfrage nach großen Durchmessern die Lerninvestition rechtfertigt.
Bei der Energieplanung sollte auch der Wickelantrieb und der längere beheizte Weg bei großen Durchmessern berücksichtigt werden, was im Vergleich zu einem kompakten Extruder mit ähnlicher Leistung den Dauerstrombedarf erhöht.
7. Wann die herkömmliche Extrusion die bessere Wahl ist
Wählen Sie Extrusion, wenn Ihre Bestellungen unter DN1200 zusammenfallen, wenn das Volumen hoch ist und wenn der Wandtyp im gesamten Katalog standardmäßig ist. Es ist der risikoärmere Einstiegspunkt für neue Rohrhersteller, die einen überfüllten Markt betreten.
Es eignet sich auch für Betriebe, die schnelle Umstellungen und minimale Ausfallzeiten zwischen den Qualitäten schätzen. Mit weniger synchronisierten Teilsystemen kehrt eine Extrusionsmaschine schnell nach einem Stau oder einem Materialwechsel in die Produktion zurück.
Yongke Machinery liefert Extrusionslinien genau für diese Szenarien, in denen Einfachheit die Gewinne schützt. Wenn Ihr gesamtes Geschäft aus kleinen Rohrleitungen und Bewässerungsrohren besteht, würde eine Wickellinie Kapital in einer Fähigkeit binden, die Sie selten nutzen.
Die einfachere Steuerlogik bedeutet auch, dass lokale Techniker die Linie ohne markenspezifische Schulung warten können, was die langfristigen Supportkosten senkt und die Reparaturzeit verkürzt.
8. Wann eine Krah-Maschine die bessere Wahl ist
Wählen Sie Wickeln, wenn Ihre Arbeit große Abwasserkanäle, Speichertanks oder Transportleitungen über DN1500 umfasst. Der auf einer Mandrel basierende Durchmesserbereich beseitigt die Formgröße, die die herkömmliche Extrusion begrenzt und große Projekte blockiert.
Es passt auch für Betriebe, die mehrere Marktsegmente von einer Produktionsstätte bedienen, da die gleiche Linie Rohre und Tanks in einem breiten Größenbereich herstellen kann. Unser Team hat solche Anlagen nach Südostasien und in den Nahen Osten geliefert, wo Infrastrukturprojekte in einem einzigen Vertrag Rohre in vielen verschiedenen Durchmessern vorsehen.
Der höhere anfängliche Aufwand lohnt sich, wenn genügend viele Bestellungen für große Durchmesser eingehen, um die Anlage in ihren Stärken auszulasten und nicht in ihren Schwächen. Gelegentliche große Aufträge allein rechtfertigen den Schulungsaufwand nicht.
Käufer sollten daher das Durchmesserspektrum für mindestens zwei bis drei Jahre vorhersagen, bevor sie sich für eine Wickelanlage entscheiden, da es selten schnell geht, eine spezialisierte Anlage zu verkaufen oder umzurüsten.
9. Zwei Betriebe mit unterschiedlicher Entscheidung
Ein Verarbeiter in Südamerika gründete vor einiger Zeit sein Geschäft auf der Herstellung von Entwässerungsrohren im DN400 - DN1000 - Bereich für Wohnbauprojekte. Er wählte eine herkömmliche Extrusionsanlage und betrieb sie über mehrere Jahre mit hoher Auslastung und stetigen Margen.
Als später ein regionaler Straßenbauvorhaben DN2200 - Kanalisationsrohre erforderte, übergab das Werk die Herstellung der großen Größen an Subunternehmer, anstatt eine Wickelanlage zu kaufen, da der Auftragsvolumen den Kapitalaufwand und die Schulung nicht rechtfertigte. Die Extrusionsanlage blieb für seinen Hauptmarktsegment der richtige Weg.
Im Gegensatz dazu bot ein Hersteller in Zentralasien vor einigen Jahren von Anfang an ein Angebot, das DN3000-Speichertanks umfasste. Er investierte in eine Krah-Wickelanlage und produzierte sowohl die Tankkörper als auch seine DN800-Kanalrohre im gleichen Betrieb.
Das Wechseln des Dornes zwischen den Aufträgen dauerte Stunden anstatt der Wochen, die ein neuer Stempel benötigt hätte. Diese Flexibilität, nicht eine einzelne herausragende Spezifikation, rechtfertigte die komplexere Maschine für dieses bestimmte Auftragsbuch und schützte das Werk davor, seine größten Aufträge auszulagern.
10. Eine praktische Entscheidungscheckliste
Vor der Auswahl listen Sie Ihre wichtigsten Durchmesser nach Auftragsmenge, Ihre Anforderungen an die Wandsteifigkeit, Ihre verfügbare Betriebsfläche und die technische Kompetenz Ihres Teams auf. Passen Sie die Methode eher an die dominierende Durchmesserklasse an als an die beeindruckendste Demo, die Sie gesehen haben.
Die folgende Tabelle verwandelt diese Liste in einen schnellen Filter, den Käufer bereits beim ersten Gespräch mit einem Lieferanten anwenden können.
| Wenn Ihre Arbeit hauptsächlich... | Empfohlene Methode |
|---|---|
| DN300-DN1200, hoher Volumenstrom | Konventionelle Extrusion |
| DN1500-DN5000, gemischt | Krah-Wickelverfahren |
| Beide Größenbereiche sind wichtig | Zwei separate Produktionslinien |
Qingdao Yongke Machinery kann Preise für beide Verfahren angeben und die Kapazitätskurven dokumentieren. Somit basiert die Entscheidung auf Zahlen und nicht auf Ansprüchen in Broschüren, die die Grenzen verbergen. Ein diszipliniertes Vergleichsverfahren verhindert die Fehlanpassungen, die überdimensionierte oder unterdimensionierte Produktionslinien nach Zahlung der Anzahlung verursachen.
11. Häufig gestellte Fragen
11.1 Kann eine Maschine beide Verfahren ausführen?
Nicht in einer einzigen integrierten Einheit, da die beiden Verfahren mechanisch so unterschiedlich sind, dass sie nicht miteinander verbunden werden können. Eine Extrusionsmaschine presst geschmolzenes Material durch eine Düse, während eine Wickelmaschine ein Profil auf einem Dorn mit synchronisierter Rotation aufbaut.
Einige Betriebe installieren beide Verfahren als separate Produktionslinien und leiten Aufträge an diejenige Linie weiter, die am besten für den Durchmesser und das Volumen geeignet ist. Andere beginnen mit der Extrusion für kleine Durchmesser und fügen später eine Wickelmaschine hinzu, wenn die Nachfrage nach großen Durchmessern steigt. Qingdao Yongke Machinery kann beide Anlagen liefern und bei der Planung eines Betriebsgeländes helfen, das beide Verfahren ohne doppelte Materialhandhabung unterbringen kann. Der Schlüssel liegt darin, sie als komplementäre Werkzeuge für unterschiedliche Durchmesserbereiche zu betrachten, anstatt zu erwarten, dass eine Maschine auf einmal bei allen Größen und Wandarten hervorragend abschneidet.
11.2 Welche Methode bietet die geringeren Kosten pro Meter?
Bei Durchmessern unter etwa DN1200 gewinnt die herkömmliche Extrusion in der Regel in Bezug auf die Kosten pro Meter, da sie schneller abläuft und einfachere Werkzeuge mit weniger Sensoren verwendet. Über etwa DN1500 wird eine Krah-Wickelanlage in der Regel billiger, sobald man die Materialersparnis durch eine Strukturwand anstelle einer dicken Massivwand berücksichtigt, die gekühlt werden muss.
Der Übergangspunkt hängt von den Harzpreisen, der Wandklasse und den lokalen Energiekosten ab. Modellieren Sie ihn daher für Ihre tatsächliche Produktpalette, anstatt sich auf eine einzelne Zahl zu verlassen. Unser Team gibt während des Angebots Schätzungen für Durchmesser und Kosten anstelle einer Gesamtzahl, die möglicherweise nicht mit Ihren Bestellungen übereinstimmt, an. Überprüfen Sie immer die Schätzung anhand Ihrer tatsächlichen Harz- und Strompreise, bevor Sie Kapital in eine der Methoden für die kommende Saison investieren.
11.3 Ist gewickeltes Rohr von geringerer Qualität als extrudiertes Rohr?
Nein, richtig verschweißtes Spiralrohr erfüllt die gleichen Ringsteifigkeitsklassen wie alternative Strukturen, wenn das Profil und die Naht innerhalb der Toleranzen kontrolliert werden. Die Naht ist die kritische Zone, und moderne Anlagen verwenden eine auf PLC basierende Temperaturüberwachung, um die Verschweißung von Schicht zu Schicht konstant zu halten.
Qualitätsprobleme lassen sich fast immer auf Bedienfehler oder mangelhafte Wartung zurückführen, eher als auf das Wickelprinzip selbst, das reif und gut dokumentiert ist. Das Extrusionsverfahren hat seine eigenen Ausfallmöglichkeiten in Bezug auf die Werkzeugausgewogenheit und Kühlung, die ebenso schädlich sind. Entscheiden Sie sich für das Verfahren, das Ihr Team zuverlässig kontrollieren kann, und investieren Sie in jedem Fall in Schulungen, um die Ausschussrate gering zu halten und die Liefertermine bei Ihren eigenen Kunden glaubhaft zu machen.
11.4 Wie entscheide ich mich für eine neue Fabrik?
Beginnen Sie damit, Ihre erwarteten Bestellungen nach Durchmesser und Volumen für die ersten zwei bis drei Jahre aufzuzeichnen, denn das dominierende Segment bestimmt alles andere. Wenn der Großteil der Bestellungen unter DN1200 liegt, beginnen Sie mit einer herkömmlichen Extrusionsanlage, um das Risiko zu senken und die Amortisation des Mietraums zu beschleunigen.
Wenn große Kanalrohre oder Tanks dominieren, ist eine Krah-Wickelanlage die praktische Wahl, obwohl die Komplexität höher und die Schulungszeit für das Team länger ist. Viele neue Betriebe planen die Investition in Phasen und fügen die Wickeltechnik hinzu, sobald die Nachfrage dies rechtfertigt und das Team zunächst Erfahrung im Extrusionsverfahren gesammelt hat. Yongke Machinery prüft Ihren Produktplan und empfiehlt ein Verfahren und eine Kapazität, bevor Sie Kapital anlegen, wodurch die Missbilanz vermieden wird, die später von zu großen oder zu kleinen Anlagen verursacht wird.
Kürzlich veröffentlicht
-
Qingdao Yongke Machinery: Vollsortiment an Spiralrohr-Ausrüstung aus Qingdao, China
1. September 2026Die Wahl eines Maschinenlieferanten für die Produktion von Kunststoffrohren mit großem Durchmesser ist eine langfristige Entscheid Mehr lesen
-
31. August 2026Ein Käufer in Südamerika erhielt vor einiger Zeit eine Wickellinie, die auf den ersten Blick vollständig aussah, aber in den erste
 Mehr lesen
-
Spiralrohr für Abwasser- und Entwässerungsnetze: Produktionshinweise
28. August 2026Ein kommunaler Auftragnehmer in Osteuropa hat vor einiger Zeit spiralförmig gewickeltes Abwasserrohr erhalten, das auf der Linie m Mehr lesen
-
DN300 bis DN5000: Durchmesserbereich und Maschinenkonfiguration
27. August 2026Ein Anlagenbetreiber in Zentralasien fragte einmal nach einer Linie "bis DN5000", weil eine zukünftige Ausschreibung große Lagerta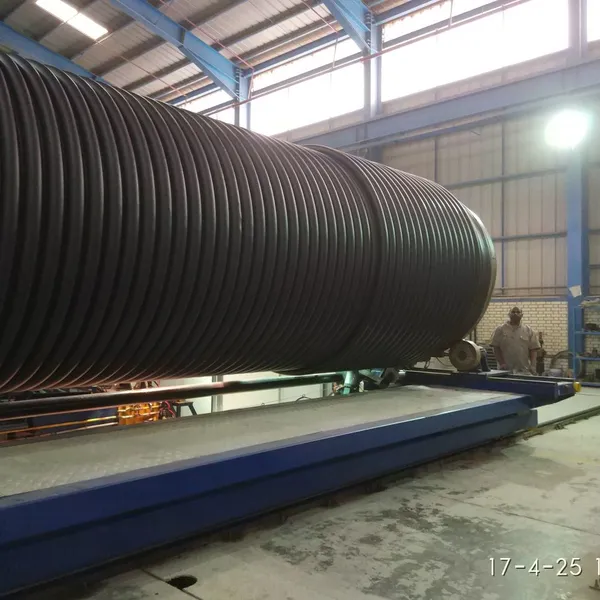 Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 CIPP Glasfaser-LinieranlageVerhandelbarMOQ: 1 Set
-
HDPE Helically wound tank machineUS$ 10MOQ: 1 Set
-
CIPP GlasinnenschichtmaschineVerhandelbarMOQ: 1 Set
-
CIPP Filzauskleidung HerstellungsmaschineVerhandelbarMOQ: 1 Set
-
Großer Durchmesser HDPE Meerwasser-Einlass- und -Auslass-StrukturwandrohrherstellungsmaschineVerhandelbarMOQ: 1 Set
-
UV-CIPP Glasfaser-Liner-HerstellungsmaschineUS$ 1000 - 110000MOQ: 10 Meters
-
HDPE-Rohrextrusionsmaschine / PE-Rohrproduktionslinie mit hoher LeistungVerhandelbarMOQ: 1 Set
-
UV-CIPP GlasfasermantelschlauchproduktionslinieUS$ 1000 - 110000MOQ: 1 Set
-
HDPE-SpiralstrukturwandrohrmaschineVerhandelbarMOQ: 1 Set
-
HDPE SpiralrohrmaschineVerhandelbarMOQ: 1 Set
-
HDPE Spiral-TankmaschineVerhandelbarMOQ: 1 Set
-
Krah Pipe MachineVerhandelbarMOQ: 1 Set
-
Plastik HDPE PVC PPR Rohrextrusionsherstellungsmaschine ExtrusionslinieVerhandelbarMOQ: 1 Set
-
PVC-Rohrextrusionsproduktionslinie für elektrische Leitungen und WasserversorgungsrohreVerhandelbarMOQ: 1 Set
-
Heißverkaufter Einwandwellrohr-Extrusionsanlagen mit wettbewerbsfähigen PreisenVerhandelbarMOQ: 1 Set
-
HDPE Krah profild RohrmaschineUS$ 10000MOQ: 1 Set
-
Plastic tank CNC Bohrmaschine für LöcherUS$ 10000MOQ: 1 Set
-
Doppelwand-Wellenrohr-ExtrusionsanlageVerhandelbarMOQ: 1 Set
-
Single wall corrugated pipe extrusion lineVerhandelbarMOQ: 1 Set
-
Inversion CIPP liner tube manufacturing machineVerhandelbarMOQ: 1 Set